梅雨季前后,口服液厂退回来的货里,总有一批是同一个原因:瓶子没碎,铝盖还扣着,纸箱底板上有一圈黏手的糖渍。同批留样拿去做密封性试验,负压法、染色法都做,结论合格。
最难办的不是赔付,是接下来不知道改哪道工序。漏液很少是"哗一下就漏了",多数时候是密封在几周甚至几个月里一点点松开,等到能看见,已经流到箱底了。
拆开看,封口是三个面串在一起:铝盖顶板压住胶塞顶面,胶塞底面压在瓶口密封面上,铝盖裙边向下卷、勾住瓶口凸缘。
铝盖本身不挡水汽,也不挡微生物,它唯一的作用是持续给胶塞一个向下的力。真正起密封作用的是胶塞和瓶口之间那一圈接触带,宽度通常只有一到两毫米。这带来一个后果:铝盖"看着压紧了"没有意义,得看那一两毫米的接触带上有没有形成连续的压力。压力不够,或者压着压着没了,密封就散了。
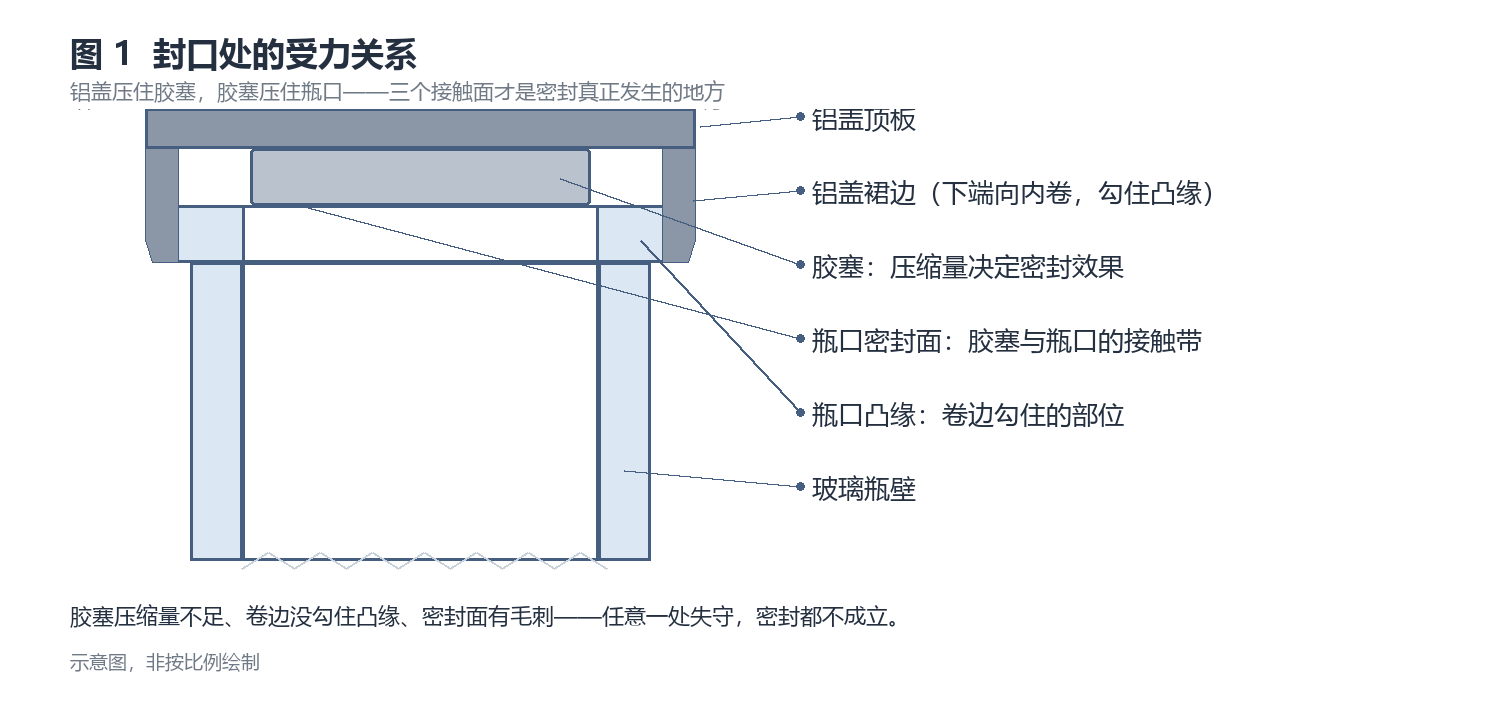
图 1 封口处的受力关系(示意图,非按比例绘制)
① 卷边没勾住凸缘
压盖机压力设定偏高、刀头磨损,卷边看起来压下去了,实际没形成向内收的钩。静态放着不漏,一装箱、堆码、走一趟长途,铝盖被顶起零点几毫米,接触带就断了。
压盖机这边有很直接的信号:卷边高度和卷边厚度的波动。同一批连续测二十个瓶子,卷边高度极差超过 0.15 mm,基本能判定刀头或气压不稳,不用等到退货。
② 胶塞压下去了,又弹回来
压缩量靠铝盖压合的行程保证,但胶塞是会松的。丁基胶塞的压缩永久变形一般控制在 30% 以内(70℃×24h,GB/T 7759.1-2015,对应 ISO 815-1)。这个项目做一次要一天,不少厂的来料检验直接跳过,只看硬度和外观。
糖浆类产品还要过巴氏杀菌,85–95℃ 走一遍,胶塞的应力松弛会明显加快。同一批胶塞,杀菌前后各测一次压缩永久变形,差出几个点是常事。出厂检验紧接在杀菌之后做,那时胶塞还有弹性,测出来是好的;等它在货架上放两个月,压力自己就没了。
③ 瓶口密封面本身不平
玻璃瓶口成型时有合模线,模具用久了还会出现肉眼不太看得见的台阶。染色渗透法能查出来,负压法不行。负压法看的是"有没有贯通通道",胶塞压在一个 0.05 mm 的凸起上,周围大部分面积还贴得住,短时间内不漏。
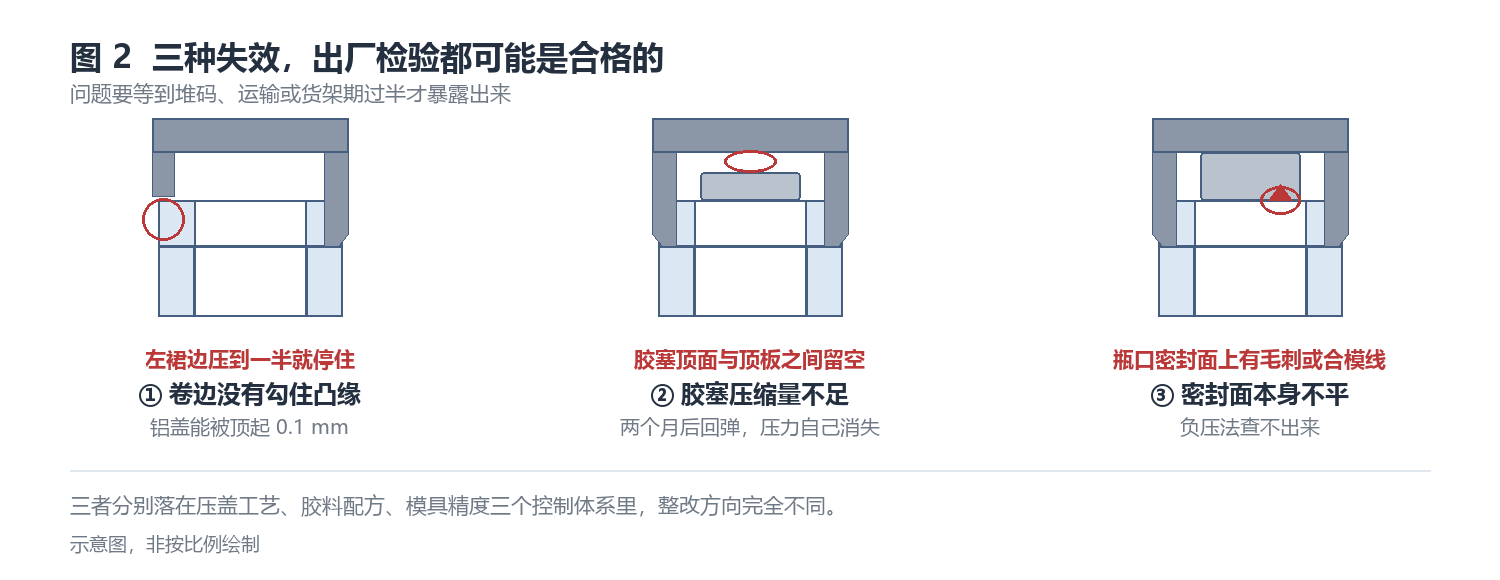
图 2 三种失效形态,出厂检验都可能是合格的(示意图)
三种常用方法摆在一起,覆盖范围其实很清楚:
| 方法 | 查什么 | 查不到什么 |
|---|---|---|
| 负压法 | 当下有没有贯通泄漏 | 接触带是否连续、几个月后还紧不紧 |
| 染色渗透法 | 接触带是否完整 | 压力够不够、会不会松弛 |
| 微生物挑战 | 整体屏障性能 | 过程波动、批次差异 |
三种都通过,只能说明此刻是好的。货架期守不守得住,取决于另外三件事:胶塞的应力松弛曲线、铝盖对胶塞的持续压紧力、瓶口尺寸的批间稳定性。
所以留样要按 0、3、6、12 个月排开,测的不只是漏不漏,还有开启扭矩和胶塞的残余压缩量。扭矩从 1.2 N·m 掉到 0.6 N·m,说明压力在流失,这时候还没漏,但已经在漏的路上了。
真正能提前拦住问题的,是来料和过程上的几个具体要求:
下次再看到箱底有糖渍,先别急着换瓶子供方。把同批留样按月份排开,测一轮开启扭矩。扭矩一路往下掉,问题在胶塞和压盖;扭矩稳着却还是漏,才轮到瓶口密封面。

 冀公网安备 13010802000997号
 微信扫一扫